Aperçu
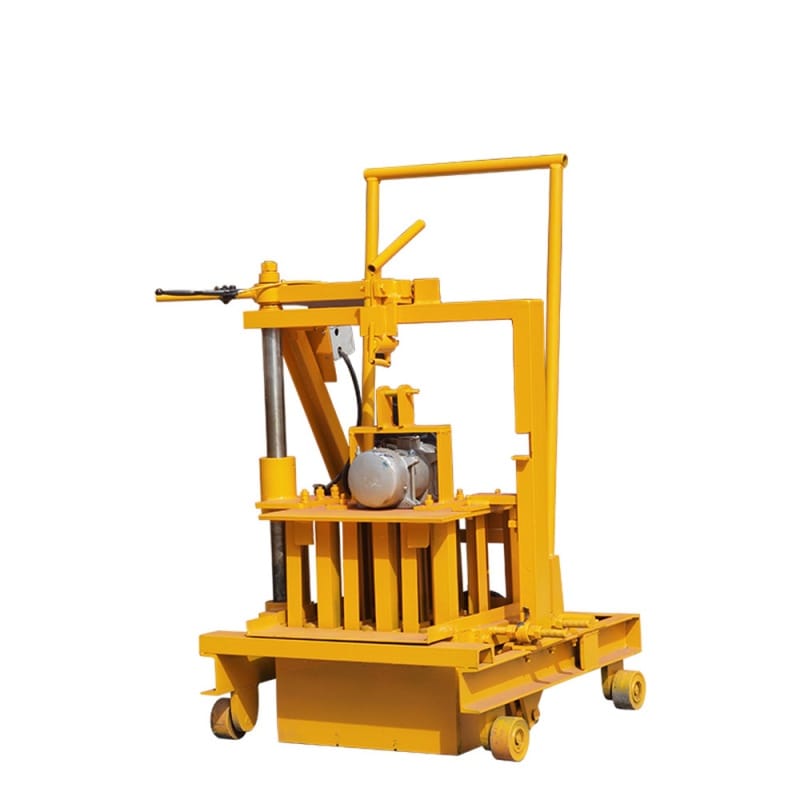
La machine QT40-3 C de petit bloc de ponte adopte une structure de cadre en acier intégrale à haute résistance, avec une plaque d'acier soudée épaissie comme corps principal L'ensemble de la machine est rigide, pas facile à déformer, et garde des performances de travail stables sous de fortes vibrations à long terme.
Toutes les pièces porteuses clés sont en acier au carbone de haute qualité, traitées par découpe de précision et technologie de soudage complète La structure globale est solide, résistante aux chocs et anti-fatigue, prolongeant considérablement la durée de vie de l'équipement.
Le moule est fait de matériau en acier à haute teneur en manganèse avec traitement thermique global Il présente une dureté élevée, une résistance à l'usure et anti-déformation, garantissant une taille de bloc soignée et une longue durée de vie du moule.
Équipée de roues mobiles solides épaissies et d'un support de roulement renforcé, la machine se déplace en douceur et supporte une charge lourde sans dommage lors de déplacements fréquents sur site.
Les composants vibrants et les pièces de connexion adoptent des accessoires épaissies standard, avec une forte ténacité de connexion, pas facile à desserrer ou à fissurer pendant le travail vibrant continu, stable et durable pour une production quotidienne de longue durée.
1. mobile et flexible Équipé de roues mobiles, une personne peut pousser et se déplacer n'importe où sur le chantier de construction.
2. aucun coût de palette : conception de pose d'œufs, briques moulées directement sur le sol, économie d'investissement et de main d'œuvre dans les palettes.
3. opération facile : contrôle mécanique simple, aucune compétence professionnelle requise, facile pour les débutants.
4. faible consommation d'énergie et faible coût, corps en acier durable et moule traité thermiquement, longue durée de vie.
5. moules polyvalents remplaçables pour différents types de blocs afin de répondre à divers besoins de construction.
Liste des briques productibles par la machine à briques QT40-3 C “Egg-Laying” (diverses tailles et types peuvent être produits en changeant simplement le moule) :
1. Briques creuses standard (les plus courantes)
390×190 mm brique creuse à deux trous
bloc creux 390×140.190mm
190 mm mince brique creuse
2. Briques en béton massif
20×11 brique pleine de 53 mm (taille standard de brique rouge)
bloc solide de 390×190mm
3. Pavés colorés/pavers
briques de pavage carrées, pavés rectangulaires
pavés imbriqués en forme de I (populaires pour l'exportation ; adaptés aux cours et aux parkings)
Opération
1. Principe de fonctionnement
Mécanisme de base : vibration de fond à haute fréquence combinée à une pression mécanique vers le bas du moule supérieur Ce processus fait vibrer et comprime le mélange (ciment, sable et pierre concassée ou cendres volantes) en forme, expulsant l'air pour assurer une structure de brique dense La machine est équipée de roues ; après moulage et démoulage, il avance, laissant les briques directement sur le sol Cela élimine le besoin de PVC p pour la fabrication de c'est idéal pour les sites de construction à petite échelle en Afrique et en Asie du Sud-Est.
(Puissance) : Moteurs à double vibration (vibration du bas et compression du moule supérieur) ; certaines versions incluent un système hydraulique simple pour soulever le moule.
40 Moulding Cycle : 4050 secondes par moule.
1,5 kW de puissance (compatible avec 220 V/380 V) ; le poids total de la machine est d'environ 200 kg, garantissant une portabilité facile.
2. Flux de travail complet (étapes du cycle)
1. Mélange de matières premières (pré-procédé)
Le ciment, le sable, les granulats (pierre) et l'eau sont mélangés dans un mélangeur pour créer un mélange de béton uniforme et humide.
2. Chargement du matériel
Le matériau mélangé est pelleté manuellement dans la trémie située en haut de la machine, qui alimente ensuite le matériau dans le cadre du moule situé en dessous.
3. Moulage par vibration et compression
Le moteur de vibration du bas est activé ; la vibration à haute fréquence provoque le matériau à se déposer, expulser l'air et remplir le moule Simultanément, la tête supérieure du moule appuie sur le matériau La vibration se poursuit pendant une période définie pour compacter le mélange et former la forme d'une brique creuse ou pleine.
4. Demouling (“Egg Laying”)
Les vibrations s'arrêtent et l'ensemble de moule supérieur (y compris le cadre de moule) est soulevé vers le haut, laissant la brique au sol.
5. Repositionnement de la machine
La machine avance d'une position de brique, dégageant la brique nouvellement formée La brique reste intacte sur le sol, ressemblant à un œuf de “laid.”
6. Réinitialisation et prochain cycle
La machine est positionnée pour le prochain passage, la trémie est remplie à nouveau et l'ensemble du processus se répète. 7. durcissement naturel (étape ultérieure)
Les briques sont laissées en place pour durcir ; elles ne doivent pas être perturbées pendant l'étape initiale Elles nécessitent un arrosage pour maintenir l'humidité pendant 7 à 28 jours et doivent atteindre la résistance requise avant de pouvoir être déplacées ou mises en service.
Configuration
QT40-3 C petite machine de bloc de ponte Ligne de production : Configuration complète
1. Système de mélange
Mélangeur de béton JQ350 + convoyeur à bande d'alimentation
: Mélange soigneusement les granulats (sable/gravier), le ciment et l'eau.
2. unité de moulage principale (noyau : QT40-3 C Mobile “Egg-Laying” Brick Machine)
Composants : Corps principal de la machine, mécanisme de déplacement, moteurs à double vibration, cadre de levage de moule hydraulique et boîtier de commande électrique.
moules interchangeables (pour briques creuses, briques pleines, pavés imbriqués en forme de I, briques de protection contre les pentes, etc. ; les moules sont des accessoires optionnels).
Caractéristique de la clé : Les briques mobiles sont déposées directement sur un sol en béton durci, éliminant ainsi le besoin de palettes en PVC.
3. Équipement auxiliaire
1) Armoire de commande électrique principale : alimentation électrique centralisée et protection pour toute la ligne.
2) Pièces de rechange (pièces d'usure) : roulements de moteurs vibrants, joints, plaques d'usure de moule et tuyaux hydrauliques.
3) Équipement de durcissement : Tuyaux d'eau et pistolets de pulvérisation (pour arroser/durcir les briques après moulage).
4. étape post-production (basée sur le site, aucun équipement mécanique requis)
(fondation de niveau pour la machine de production de “egg-laying”).
zone de durcissement et d'empilage ; les briques finies sont transportées via un chariot élévateur ou un vérin manuel à palette après durcissement.