Шанман (Линьи) Машинери Ко, Лтд.

QTS2-10 Машина для изготовления глиняного кирпича

QTS2-10 Машина для изготовления глиняного кирпича

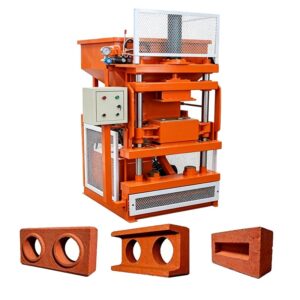
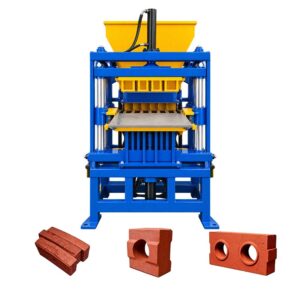
Машина для изготовления глиняного кирпича QTS2-10 представляет собой компактный блок для формирования блоков, использующий технологии гидравлической передачи и автоматического управления. В основном она использует сырье, такое как глина, сланец и летучая зола, для производства стеновых материалов, включая стандартный кирпич, полый кирпич, тротуарный кирпич и блокирующие блоки. Благодаря компактной конструкции и удобной эксплуатации эта модель подходит для кирпичных заводов малого и среднего размера, сельских предприятий по производству строительных материалов и производства кирпича на месте строительных проектов.

Размеры: Приблизительно 1600 × 1400 × 2100 мм
Вес: Приблизительно 1,400 — 1,500 кг
Цикл формования: около 10 секунд

Обзор

Машина для изготовления глиняного кирпича QTS2-10 представляет собой компактный блок для формирования блоков, использующий технологии гидравлической передачи и автоматического управления. В основном она использует сырье, такое как глина, сланец и летучая зола, для производства стеновых материалов, включая стандартный кирпич, полый кирпич, тротуарный кирпич и блокирующие блоки. Благодаря компактной конструкции и удобной эксплуатации эта модель подходит для кирпичных заводов малого и среднего размера, сельских предприятий по производству строительных материалов и производства кирпича на месте строительных проектов.

В названии модели “QTS2-10,” “QTS” обозначает серию блокообразующих машин, “2” указывает, что за цикл формируются два стандартных кирпича, а “10” обозначает цикл формования примерно 10 сек. В машине используется гидравлическая система для обеспечения давления формования и система управления ПЛК для полуавтоматической или полностью автоматической работы; такая установка обеспечивает плотность кирпича и точность размеров при эффективном снижении ручной трудоемкости.

Ключевые преимущества

Машина для производства глиняного кирпича QTS2-10 имеет несколько различных преимуществ:

Гидравлическое сжатие для высокой прочности кирпича Формовочное давление, подаваемое гидравлической системой, намного превышает давление стандартного оборудования на основе вибрации Полученные кирпичи плотные и обладают высокой начальной прочностью, что сводит к минимуму скорость разрушения при последующей обработке и отверждении.

Автоматизированное управление для удобства эксплуатации Система управления ПЛК упрощает работу, позволяя пользователям набирать скорость с минимальным обучением Высокий уровень автоматизации снижает необходимость ручного вмешательства и снижает трудоемкость.

Универсальность и гибкая смена форм. путем замены форм одна машина может производить различные типы кирпичей, включая стандартные кирпичи, полые кирпичи, паверсы и блокировки блоков, отвечающие требованиям рынка.

Компактная структура и приспособляемость сайта. машина легкая и компактная, требующая минимального заводского пространства и работы фундамента. это делает ее идеальной для пользователей с ограниченным пространством и облегчает легкое перемещение или перемещение между объектами.

Отличное соотношение затрат и производительности. по сравнению с крупномасштабными полностью автоматизированными производственными линиями, QTS2-10 имеет более низкую стоимость покупки и короткий период окупаемости, что делает его идеальной стартерной машиной для новых кирпичных заводов или небольших предприятий по производству строительных материалов.

Произведено типов кирпича

Сменяя формы, машина для изготовления глиняного кирпича QTS2-10 может производить следующие виды кирпичных изделий:

· Стандартные цельные кирпичи: Обычные размеры, такие как 240×115×53 мм; используется для несущих или заполняющих стен.

· Перфорированный/полый кирпич: такие размеры, как 390×190×190 мм; используется для заполнения рамной конструкции или ненагруженных стен, предлагая такие преимущества, как снижение собственного веса и улучшение тепло/акустической изоляции.

· Брусчатка/брусчатка: такие размеры, как 200×100×60 мм и 200×200×60 мм; используется для мощения тротуаров, площадей и дворов.

· Блоки блокировки: Кирпичи с взаимосвязанными конструкциями; используется для таких проектов, как подпорные стены и защита от уклона.

· Бордюрные камни/бордюрные камни: используются для окантовки и очерчивания дорог. Конкретные типы кирпича, которые можно производить, зависят от конфигурации формы; пользователи могут выбрать подходящую настройку формы в зависимости от целевых требований рынка.

Сценарии приложений

Машина для производства глиняного кирпича QTS2-10 в первую очередь подходит для следующих сценариев:

Малые и средние кирпичные заводы. служащие в качестве оборудования для формования стержней, он может создать производственные мощности в сочетании с простой зоной отверждения, что делает его идеальным для производителей строительных материалов на уровне округа или поселка.

Производство кирпича на месте на строительных площадках Компактный и портативный, машина позволяет непосредственно производить необходимый кирпич на строительной площадке, тем самым снижая транспортные расходы (транспортные расходы) особенность особенно выгодна для проектов в отдаленных районах.

Переработка строительных отходов В сочетании с соответствующей переработкой сырья машина может использовать строительный мусор, шлак, летучую золу и другие отходы для производства переработанного кирпича, что облегчает переработку ресурсов.

Малые и средние зарубежные проекты Эта модель широко используется в таких регионах, как Юго-Восточная Азия, Африка и Южная Америка, удовлетворяя местные потребности в кирпичной продукции в инфраструктурных и жилищных проектах.

Рекомендации по выбору и использованию

Адаптивность сырья. хотя обычно упоминается как “глиняный кирпич машина,” фактическое производство не ограничивается чистой глиной. для достижения оптимальных результатов формования и прочности продукта, обычно необходимо смешать глину с соответствующими количествами цемента, извести, или других цементирующих агентов, чтобы создать “clay-cement” или “clay-lime” смесь. пользователи должны определить идеальное соотношение смеси через тестирование на основе местных характеристик сырья и спецификаций продукта.

Важность отверждения. в то время как гидравлически формованные зеленые кирпичи обладают высокой начальной прочностью, они требуют адекватного отверждения, чтобы достичь их проектной прочности. естественное отверждение обычно занимает от 7 до 14 дней, в течение которых кирпичи должны быть защищены от дождя и прямых, интенсивных солнечных лучей. качество условий отверждения напрямую влияет на скорость прохождения продукта.

Выбор пресс-формы определяет структуру продукта При покупке оборудования пользователи должны определить свои флагманские типы кирпича на основе целевых потребностей рынка и настроить соответствующие пресс-формы. дополнительные пресс-формы можно приобрести позже, чтобы расширить линейку продуктов в ответ на изменения рынка.

Послепродажное обслуживание и поставка запасных частей Покупателям следует учитывать возможности послепродажного обслуживания поставщика, включая техническую поддержку, наличие запасных частей и время реагирования на техническое обслуживание. машина имеет относительно простую конструкцию; текущее техническое обслуживание сосредоточено в первую очередь на гидравлической системе и проверке формы, что приводит к низким затратам на техническое обслуживание.
Операция

Машина для производства глиняного кирпича QTS2-10 весит примерно от 1400 до 1500 кг и имеет размеры примерно 1600 × 1400 × 2100 мм (L × W × H). Ее компактная конструкция требует минимальной площади пола, что облегчает установку и использование в зонах с ограниченным пространством. Построенная с использованием стандартной стали GB Q235, машина оснащена ключевыми конструктивными компонентами, обработанными с помощью сварки с экранированием CO2 и высокоточной механической обработки для обеспечения жесткости и долговечности конструкции.

Основные компоненты включают в себя программируемый контроллер ПЛК, гидравлическую насосную станцию, электродвигатель и механизм зубчатой передачи. гидравлическая система обеспечивает стабильное давление формования для обеспечения равномерной плотности кирпича, в то время как система ПЛК координирует время приведения в действие компонентов, сохраняя согласованность в циклах формования и обеспечивая стабильное качество продукции. Формы производятся с использованием термической обработки и процессов электроэрозионной обработки с проволочной резкой, предлагая высокую точность и превосходную износостойкость для удовлетворения долгосрочных производственных потребностей.

Оборудование поддерживает настройку цветов и спецификаций пресс-форм. Электрические компоненты (такие как контакты переменного тока) берутся от таких авторитетных брендов, как Shihlin и Schneider, для повышения общей надежности машины.

Принцип работы

Машина для изготовления глиняного кирпича QTS2-10 работает на основе сочетания гидравлического прессования и виброформования. процесс работы оборудования следующий

Шаг 1: Заполнение материала Пропорционированная и смешанная глина или сырьевая смесь поступает в полость формы через бункер. влажность и соотношение смеси сырья контролируются в соответствии с конкретными требованиями типа кирпича.

Шаг 2: Вибрация и прессование Гидравлическая система приводит в движение головку пресса вниз, чтобы приложить давление к материалу внутри формы, в то время как вибрационный блок помогает в вакуумировании воздуха и уплотнении материала Гидравлическое давление заставляет частицы материала перестраиваться и плотно скрепляться, образуя кирпичный зеленый корпус с достаточной прочностью конструкции.

Шаг 3: Демонтаж и разгрузка После завершения формования пресс-головка втягивается, и форма открывается; сформированное кирпично-зеленое тело выбрасывается и транспортируется в область отверждения. весь цикл формования занимает примерно 10 секунд и работает непрерывно.

Этот метод гидравлического прессования отличается от традиционного высокочастотного виброформования; он обеспечивает более высокое давление формования, что приводит к большей начальной прочности и плотности корпуса кирпичного зеленого цвета, что облегчает последующее отверждение и повышает прочность готового изделия.

Конфигурация

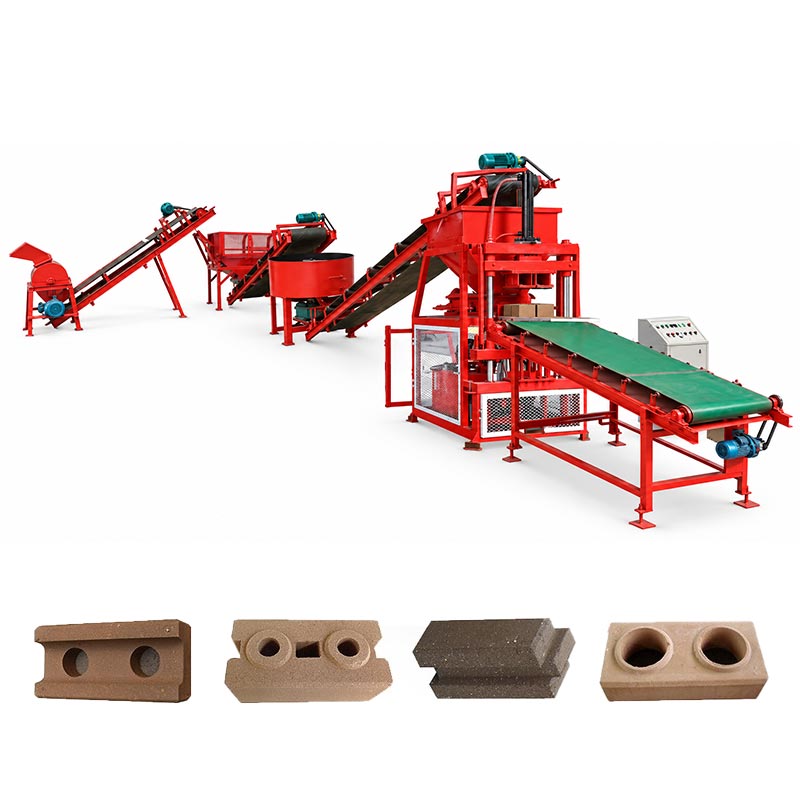
Полная линия по производству глиняного кирпича QTS2-10 обычно включает следующие этапы оборудования:

1.Raw Material Processing System: Включает дробилки, смесители, конвейерные ленты; отвечает за дробление и сортировку сырья (например, глины и сланца) и смешивание их с водой для создания однородной смеси, пригодной для формования.

2.Main Molding Machine: Сама кирпичная машина QTS2-10, которая выполняет гидравлическое формование кирпичных блоков.

3.Brick Разгрузочная и транспортировочная система: Выгружает отформованные кирпичи из основной машины и транспортирует их в зону отверждения с помощью конвейерных лент или поддонов Некоторые конфигурации могут включать автоматический укладчик поддонов для повышения эффективности разгрузки.

4.Curing System: Формованные кирпичи требуют периода естественного или парового отверждения для достижения прочности, необходимой для отправки. стадия отверждения существенно влияет на качество конечного продукта.

5.Auxiliary Equipment: Включает в себя гидравлическую станцию, электрический шкаф управления, пневматические компоненты (если они оборудованы), и поддоны. поддоны, как правило, изготавливаются из дерева или пластика, и их размеры должны соответствовать спецификациям оборудования.

В зависимости от требований пользователя и бюджета производственную линию можно настроить как простую полуавтоматическую систему или модернизировать до более высокого уровня автоматизации.

Спецификация

МодельQTS2-10
Метод формованияГидравлическое прессование
Цикл формованияПриблизительно 10 секунд
Выход за цикл2 блока (стандартные кирпичи)
Теоретический результатПриблизительно 5760 блоков/8 часов
Общая мощностьЗависит от конфигурации
Вес машиныПрим.1,400 кг 1,500 кг.1,500 кг.
Общие размерыПрим.1600×1400×2100 мм
Напряжение380В/440В/415В/220В (выбирается)
Система управленияавтоматическое управление ПЛК
Размер поддонаПодлежат конфигурации пресс-формы
Гарантийный срок1 год

Примечание. Приведенные выше спецификации основаны на фактической заводской конфигурации; Между различными партиями или индивидуальными моделями могут возникать различия.

Емкость

Фактическая производительность зависит от размера кирпича, влажности сырья, рабочего процесса оператора и выбранной конфигурации производственной линии.

Цикл формованияПриблизительно 10 секунд
Выход за цикл2 блока (стандартные кирпичи)
Теоретический результатПриблизительно 5760 блоков/8 часов

Найдите подходящую кирпичную машину

Сообщите нам тип блока, целевую емкость и бюджет. Наши инженеры порекомендуют правильное производственное решение для вашего проекта.

ПОЛУЧИТЬ БЕСПЛАТНУЮ ЦИТАТУ

Контактная форма Демо

За счет смены форм машина может изготавливать полые блоки, цельные блоки, тротуарный кирпич, переплетающиеся брусчатку, бордюрные камни и другие бетонные изделия.

Обычные материалы включают цемент, песок, щебень, летучую золу, шлак и другие локально доступные заполнители. точная смесь зависит от требуемой прочности блока и отделки.

Да. мы можем рекомендовать или настроить конфигурацию машины, конструкцию формы, производственную мощность и уровень автоматизации в соответствии с образцами вашего блока и заводскими условиями.

Стандартная поставка обычно включает в себя машину основного блока, систему управления и выбранную форму. При необходимости можно добавить смесители, конвейеры, системы поддонов и другое вспомогательное оборудование.

Да. мы предоставляем руководство по установке, вводу в эксплуатацию, обучению операторов, технической поддержке и обслуживанию запасных частей. доступны варианты удаленной и выездной поддержки.

ПОЛУЧИТЬ БЕСПЛАТНУЮ ЦИТАТУ

Контактная форма Демо